
При черновом фрезеровании стальной плиты задача состоит не в получении наибольшей минутной подачи, а в устойчивом удалении припуска с сохранением баз и ресурса инструмента. Для выбора режима нужны марка стали, твёрдость, исходная поверхность, глубина и ширина резания, схема закрепления и фактический вылет фрезы.
Учитывать поверхность заготовки
Прокат, поковка и предварительно обработанная плита могут иметь разные припуск и состояние поверхностного слоя. Локальная корка, прерывистый вход и неравномерный остаток создают нагрузку, которую не видно из номинальных размеров детали. Перед отработкой проверяют базирование и карту припуска.
Закрепление и стратегия входа
Усилие от резания должно замыкаться через опоры и упоры приспособления. Прижим над неподдержанной зоной может прогнуть плиту; размер получится в закреплённом состоянии и изменится после разжима. Стратегию входа и выход кромки выбирают с учётом геометрии инструмента и фактической границы заготовки.
При черновой выборке карманов особенно важен контакт в углах. Одинаковая минутная подача на прямом участке и во внутреннем углу не даёт одинаковой нагрузки. Если требуется, стратегию разделяют или ограничивают зацепление.
Какие признаки износа требуют разных действий
| Признак | Что разделить при диагностике |
|---|---|
| Сколы кромки | Удар при входе, нестабильное зацепление, закрепление |
| Постепенное истирание | Материал кромки, скорость, длина резания |
| Налипание материала | Геометрия кромки, контакт и условия смазывания |
| Колебания нагрузки по контуру | Фактическая ширина резания и припуск в углах |
Сначала сохраняют использованную кромку и привязывают дефект к участку программы. Замена марки пластины без знания места разрушения часто скрывает причину. При испытании меняют один фактор: например, стратегию входа или величину зацепления, а не одновременно инструмент, подачу и закрепление.
Мощность и момент проверяют на рабочих оборотах
Производительность по съёму рассчитывают через ширину, глубину и минутную подачу. Но одинаковый съём можно получить при разных сочетаниях этих параметров — с разными силами, толщиной стружки и требованиями к станку. Поэтому сравнивают также допустимую нагрузку на зуб, число одновременно работающих кромок и момент шпинделя в выбранной рабочей точке.
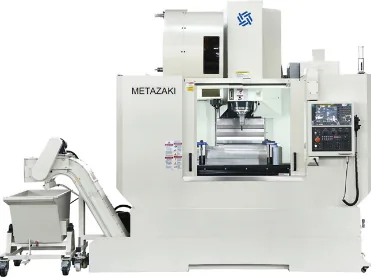
Для METAZAKI P1370 оценивают реальную наладку плиты, опоры и вылет корпуса фрезы. Максимальная мощность в кратковременном режиме не должна подменять длительную характеристику привода. Согласованный пробный переход лучше фиксировать в карте с материалом заготовки и полным обозначением инструментальной сборки.
Что считать результатом пробы
Запишите объём снятого материала или длину резания, время, характер износа, фактический припуск под чистовую обработку и состояние баз. Количество деталей без объёма обработки не позволяет сопоставить стойкость на разных заготовках. При производственной оценке учитывают и время смены кромки, очистки плиты и повторной привязки.