
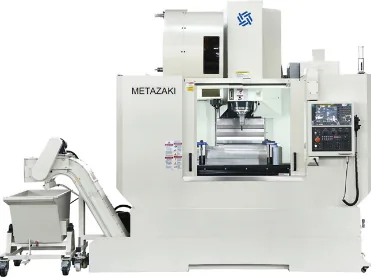
В каталоге быстрее всего замечают максимальные обороты и мощность шпинделя. Для технолога важнее рабочая точка: какие обороты нужны выбранной фрезе, какой момент требуется в этом диапазоне и сохраняет ли сборка устойчивость при заданном вылете. Переход на максимальные обороты без изменения остальных условий не означает более производительную обработку.
Сначала диаметр и скорость резания
Частоту вращения рассчитывают по диаметру и скорости резания: n = 1000 × vc / (π × D). Здесь D — диаметр в миллиметрах, vc — скорость в метрах в минуту, n — обороты в минуту. Значение vc берут для конкретного инструмента, материала и условий обработки.
Для фрезы ⌀10 мм при заданной скорости 180 м/мин расчёт даёт около 5730 об/мин. Это арифметическая связь величин, а не универсальный режим для любой стали. При тех же оборотах фреза ⌀20 мм будет иметь вдвое большую скорость резания.
Минутная подача не равна подаче на зуб
Для фрезерования vf = fz × z × n. Если при 5730 об/мин у четырёхзубой фрезы задано 0,04 мм на зуб, минутная подача составляет примерно 917 мм/мин. При изменении числа работающих зубьев или оборотов расчёт повторяют.
Окончательная подача зависит от радиального врезания, толщины стружки и ограничений инструмента. В узком углу кармана контакт возрастает; одна постоянная подача по всему контуру может перегрузить фрезу именно там, хотя на прямом участке резание было устойчивым.
Почему мощность без графика мало говорит о черновой операции
Связь мощности и момента выражают как M ≈ 9550 × P / n, где P задана в кВт, а M — в Н·м. Но в формулу подставляют доступную мощность в конкретной точке характеристики, а не максимальную цифру с рекламной страницы.
При подборе METAZAKI Р1370 для обработки стальной плиты рассматривают момент на оборотах торцевой фрезы, режим нагрузки и ограничения инструментального интерфейса. Для METAZAKI CT600TH с небольшим чистовым инструментом важны также биение и тепловая стабильность сборки.
Что включать в запрос на станок
Нужны диаметр и тип наиболее нагруженного инструмента, материал, характер перехода и длительность непрерывного резания. По этим данным можно сопоставить характеристики шпинделя с реальным маршрутом и определить, какие опции дают практическую пользу. Запас максимальных оборотов сам по себе этот анализ не заменяет.
Формулы и единицы: не перепутать подачу на зуб с минутной
| Величина | Расчёт | Единицы исходных данных |
|---|---|---|
| Обороты n | 1000 × vc / (π × D) | vc — м/мин; D — мм |
| Минутная подача vf | n × z × fz | n — об/мин; fz — мм/зуб |
| Момент M | 9550 × P / n | P — кВт; M — Н·м |
| Съём Q | ap × ae × vf / 1000 | Глубина и ширина — мм; Q — см³/мин |
Для фрезы ⌀10 мм при заданных vc = 150 м/мин, четырёх зубьях и fz = 0,03 мм/зуб получаем n ≈ 4775 об/мин и vf ≈ 573 мм/мин. Исходные значения здесь выбраны для демонстрации расчёта; это не режим для любого материала или инструмента. Рабочий диапазон задаёт изготовитель конкретной фрезы с учётом зацепления, вылета и охлаждения.
Мощность на шильдике и мощность в резании
Формула момента связывает величины в одной рабочей точке. Она не означает, что паспортная максимальная мощность доступна на любых оборотах. Для проверки тяжёлого перехода нужна характеристика привода: зона постоянного момента, зона постоянной мощности и допустимая продолжительность нагрузки. Потери передачи и ограничения конкретного исполнения также учитываются.
Пиковую мощность кратковременного режима нельзя подставлять в расчёт длительной черновой обработки. Для инструмента большого диаметра важен момент на сравнительно низких оборотах; для малого диаметра — достижимая скорость, биение и устойчивость сборки. Поэтому два шпинделя с одной предельной мощностью могут решать разные задачи.
Что контролировать при отработке перехода
Сопоставляйте расчётный режим с фактическим зацеплением. Вход в угол увеличивает контакт, а малая радиальная ширина может уменьшать толщину стружки относительно fz. Нагрузку оценивают вместе с износом кромки, вибрацией, состоянием поверхности и выходом стружки. Процент нагрузки на экране ЧПУ полезен для сравнения повторений, но не заменяет характеристику привода и анализ процесса.