
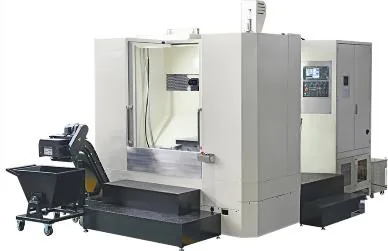
В корпусе редуктора важны не только диаметры посадок. Оси отверстий должны занимать заданное положение относительно друг друга и базовых плоскостей. Маршрут, разделяющий связанные элементы между несколькими плохо воспроизводимыми установками, усложняет обеспечение этого требования даже на исправном центре.
От чертежа к схеме базирования
Выделяют базы, определяющие положение корпуса в сборке. На литой заготовке сначала создают технологические поверхности, позволяющие воспроизводимо установить деталь на последующих переходах. Разброс припуска проверяют до обработки ответственных посадок.
Если конструкция допускает, связанные отверстия выполняют с сохранением одной системы баз. Для разъёмного корпуса учитывают состояние сборки, крепление и порядок обработки половин. Готовность одной половины не доказывает правильность геометрии собранного узла.
Расточка после чернового съёма
Черновые операции формируют отверстия с припуском. Чистовой переход выполняют при устойчивом закреплении и проверенной температуре. Длинная расточная сборка чувствительна к вылету, состоянию кромки и нагрузке; её геометрию включают в проверку доступа.
При измерении отличают диаметр от взаимного положения осей. Нутромер помогает контролировать размер и изменение по длине отверстия, но для расположения осей нужен отдельный метод. Приёмку определяют требованиями чертежа, а не набором доступных в цехе измерителей.
Горизонтальный центр в этом маршруте
METAZAKI НА63 и METAZAKI НА80 рассматривают для обработки нескольких сторон корпуса. Поворот установки позволяет менять доступ к отверстиям без полного снятия детали. Проверяют полный объём поворота с оснасткой, длину сборок и ограничения нагрузки.
Для повторяющихся корпусов заранее предусматривают очистку опор, контроль посадки и измерение первой детали после переналадки. Если паллетная система входит в выбранное исполнение, её повторяемость оценивают в составе фактической наладки. Это помогает отделить возможности центра от ошибок конкретного приспособления.
Размерная цепь между отверстиями
Совпадение диаметров не подтверждает правильное взаимное положение. Для подшипниковых посадок отдельно заданы расстояние между осями, их направление и связь с базами. Перевод детали на новую установку добавляет звенья: посадку заготовки, повторяемость оснастки и ошибку привязки. Поэтому чистовую обработку связанных поверхностей по возможности объединяют технологически.
| Объект | Решение технолога |
|---|---|
| Основные базы | Когда и в каком состоянии они окончательно получены |
| Посадочные отверстия | Какие размеры нужно обеспечить в общей установке |
| Доступ к противоположной стенке | Расточная сборка, выход и удаление стружки |
| Контроль | Метод измерения осей, а не только диаметров |
Горизонтальная компоновка и поворот стола
Поворот удобен для доступа к нескольким сторонам, но требует контроля индексации и базы приспособления. Расстояние от центра вращения до рабочей зоны влияет на чувствительность к угловой ошибке. Массу и центр тяжести корпуса с приспособлением проверяют для реального положения, а не только в статике над центром стола.
На METAZAKI HA63 сравнивают доступ расточной системы, условия выхода инструмента и объём поворота наладки. При необходимости обработки встречных отверстий заранее определяют, как контролируется совпадение осей после индексации.
Приёмка первой детали
В протокол включают расположение баз, диаметры и форму посадок, межосевые связи и поверхность. Если измерительный щуп на станке использует ту же координатную систему, окончательное подтверждение критической геометрии выполняют выбранным независимым методом. Результат сохраняют вместе с температурными условиями и версией программы.