
Посадочная шейка может иметь правильный диаметр по двум измерениям и при этом не обеспечить требуемую работу узла. На результат влияют круглость, цилиндричность, взаимное расположение шеек и состояние поверхностного слоя. Поэтому шлифовальный переход начинают с требований чертежа и состояния заготовки после термообработки.
Центровые отверстия входят в цепь точности
Перед установкой проверяют центровые отверстия, биение заготовки и распределение припуска. Повреждение или загрязнение центров меняет положение вала при вращении. Попытка исправить это снятием лишнего металла может оставить одну шейку без необходимого припуска.
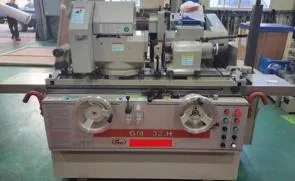
При наружном шлифовании на METAZAKI GM-32x500 учитывают полную длину установки между центрами и допустимую геометрию детали. Для более длинного вала рассматривают METAZAKI GM-32x1050, но увеличение межцентрового расстояния не устраняет прогиб: отдельно оценивают необходимость люнета и схему обработки шеек.
Съём разделяют по назначению
Черновые проходы удаляют основной припуск, чистовые формируют размер и поверхность. Режим выхаживания определяют по упругим деформациям системы и требованиям детали. Продлевать его без оценки результата бессмысленно: затуплённый или засаленный круг может увеличивать тепловое воздействие при малом съёме.
Правка должна восстановить режущую способность и геометрию круга. Её параметры, состояние правящего инструмента и подача СОЖ входят в карту процесса. После правки учитывают изменение размеров круга и проверяют первый обработанный элемент.
Контроль прижога не заменяют оценкой блеска
Зеркальная поверхность не доказывает отсутствие термического повреждения. Для ответственных деталей метод проверки поверхностного слоя задают в технических требованиях и технологической документации. Если размер нестабилен, проверяют температуру детали и средства измерения до назначения очередной коррекции.
Диаметр измеряют в нескольких сечениях и направлениях. Требования к круглости, цилиндричности и соосности проверяют подходящими средствами отдельно: микрометр сам по себе не даёт полного ответа по этим параметрам.
Приёмка процесса
Контрольный вал должен представлять реальный материал, твёрдость, длину и наиболее нагруженную шейку. В программе приёмки фиксируют средства контроля и состояние детали при измерении. Такой подход помогает сопоставить не только станки, но и весь предложенный шлифовальный процесс.
Маршрут начинается до шлифовального станка
После термообработки проверяют прямолинейность заготовки, состояние центровых отверстий и фактический припуск по нескольким сечениям. Следы окалины или повреждение центра меняют посадку вала и могут воспроизводиться как геометрический дефект шейки. Недостаточный местный припуск не исправляется увеличением общего числа проходов.
| Параметр | Метод контроля | Чего метод не доказывает |
|---|---|---|
| Диаметр | Микрометр, несколько направлений и сечений | Полную круглость |
| Конусность | Сопоставление диаметров по длине | Соосность с другими шейками |
| Радиальное биение | Индикатор относительно выбранных баз | Только ошибку формы одной поверхности |
| Круглость | Профиль на соответствующем приборе | Самостоятельно — цилиндричность всей длины |
Как разделить размер и тепловое повреждение
Отсутствие видимой побежалости не доказывает отсутствие прижога. Метод контроля назначают по материалу, термообработке и требованиям чертежа. Изменять только размерную коррекцию при ухудшении поверхности недостаточно: проверяют состояние круга, правку, режим врезания и попадание жидкости в зону контакта.
После правки меняются режущая способность круга и рабочая геометрия. Поэтому состояние правящего инструмента и параметры правки входят в карту операции. Концентрация СОЖ и расход без правильной ориентации сопла также не гарантируют охлаждения контакта.
Программа пробы для выбора оборудования
Для согласованного вала задают материал и твёрдость, исходную форму, расположение шеек, способ установки, припуск, круг и требования к контролю. Измерение проводят после оговорённой температурной выдержки. В протокол включают размеры и форму, а для ответственных поверхностей — требуемую проверку поверхностного слоя.
Круглошлифовальный METAZAKI сравнивают по этому заданию, отдельно учитывая люнеты, межцентровое расстояние, допустимую массу и доступ круга к уступам. Максимальный диаметр детали не определяет автоматически достижимость всех шеек и торцов.