
Обозначение «М6, глубина 12» ещё не определяет глубину сверления и движение метчика. Нужно различать длину полной резьбы, заходную часть инструмента, неполный профиль у дна и запас под стружку. Ошибка в этой размерной цепочке приводит к упору инструмента в дно даже при правильно рассчитанных оборотах.
Отверстие и резьба — два разных размера
Диаметр под резьбу выбирают по материалу, полю допуска и типу инструмента. Метчик для резания и инструмент для формирования резьбы пластической деформацией требуют разных условий подготовки. Переносить диаметр сверла с одного процесса на другой нельзя.
Глубину сверления рассматривают вместе с формой вершины сверла. Полный цилиндрический участок короче общей глубины до вершины. В программе учитывают реальную длину заходной части метчика и требуемый запас до дна, а не добавляют одинаковую произвольную величину ко всем отверстиям.
Стружка должна двигаться в нужную сторону
Геометрию метчика выбирают для глухого либо сквозного отверстия и конкретного материала. Обломок стружки на дне способен перегрузить инструмент на следующем цикле. Подача СОЖ должна попадать в рабочую зону, а не только омывать верхнюю поверхность детали.
При синхронном резьбонарезании связь подачи с частотой вращения задаёт шаг. Изменение параметров проверяют в соответствии с циклом управления и оснасткой. Нельзя независимо «подстроить» подачу, сохранив прежние обороты и ожидая ту же резьбу.
Где применим METAZAKI
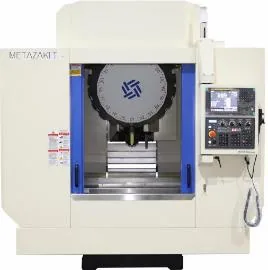
Для крышек и монтажных плит с повторяющимися отверстиями рассматривают METAZAKI Т600 и METAZAKI Т700. Подбор включает инструментальные сборки, функцию резьбонарезания в выбранном исполнении и длительность вспомогательных движений.
Первую деталь контролируют резьбовыми калибрами по заданным требованиям, проверяют глубину полной резьбы и состояние входной кромки. При серии следят за изменением нагрузки и износом. Хороший первый цикл не подтверждает устойчивость процесса после десятков отверстий.
Глубина резьбы и глубина сверления — разные размеры
В глухом отверстии нужно место для заходной части метчика и стружки, а у сверла — для конической вершины. Если на чертеже указана длина полной резьбы, её нельзя напрямую назначать глубиной сверления. Геометрию окончания отверстия и минимальную остаточную стенку проверяют отдельно.
| Пункт | Проверка |
|---|---|
| Способ получения резьбы | Режущий метчик, раскатник или резьбофреза |
| Подготовленное отверстие | Диаметр, глубина и фаска |
| Рабочая длина инструмента | Полная резьба, заходная часть и место у дна |
| Синхронизация | Режим ЧПУ, держатель и подача по шагу |
| Контроль | Калибр и фактическая глубина годной резьбы |
Для метрической резьбы при синхронном нарезании минутная подача связана с оборотами и шагом: vf = n × P. При заданных n = 1000 об/мин и P = 1 мм это 1000 мм/мин. Конкретный цикл и интерпретация подачи зависят от системы управления; расчёт не является готовой строкой программы. Диаметр отверстия под раскатник отличается от отверстия под режущий метчик.
Разбор поломки метчика
Проверьте положение сломанной части, стружку, диаметр отверстия и момент возникновения отказа. Заклинивание у дна отличается от разрушения на входе из-за перекоса. Изменение концентрации СОЖ не исправляет недостаточную глубину отверстия, а уменьшение оборотов не решает ошибку синхронизации.
Для серии на METAZAKI T600 фиксируют режим замены инструмента, проверку первого отверстия после смены и реакцию на рост нагрузки. На ответственных деталях контролируют не только прохождение калибра, но и требуемую глубину резьбового зацепления.