
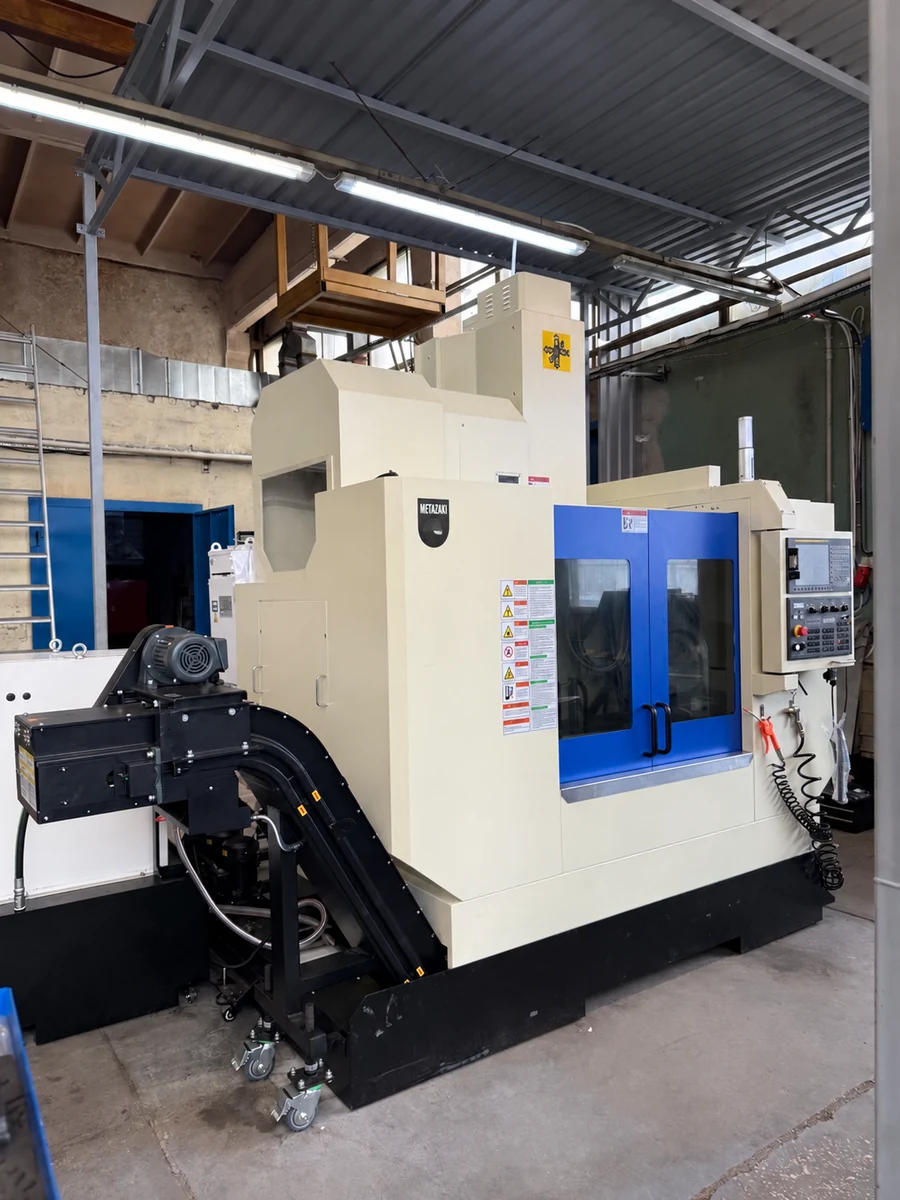
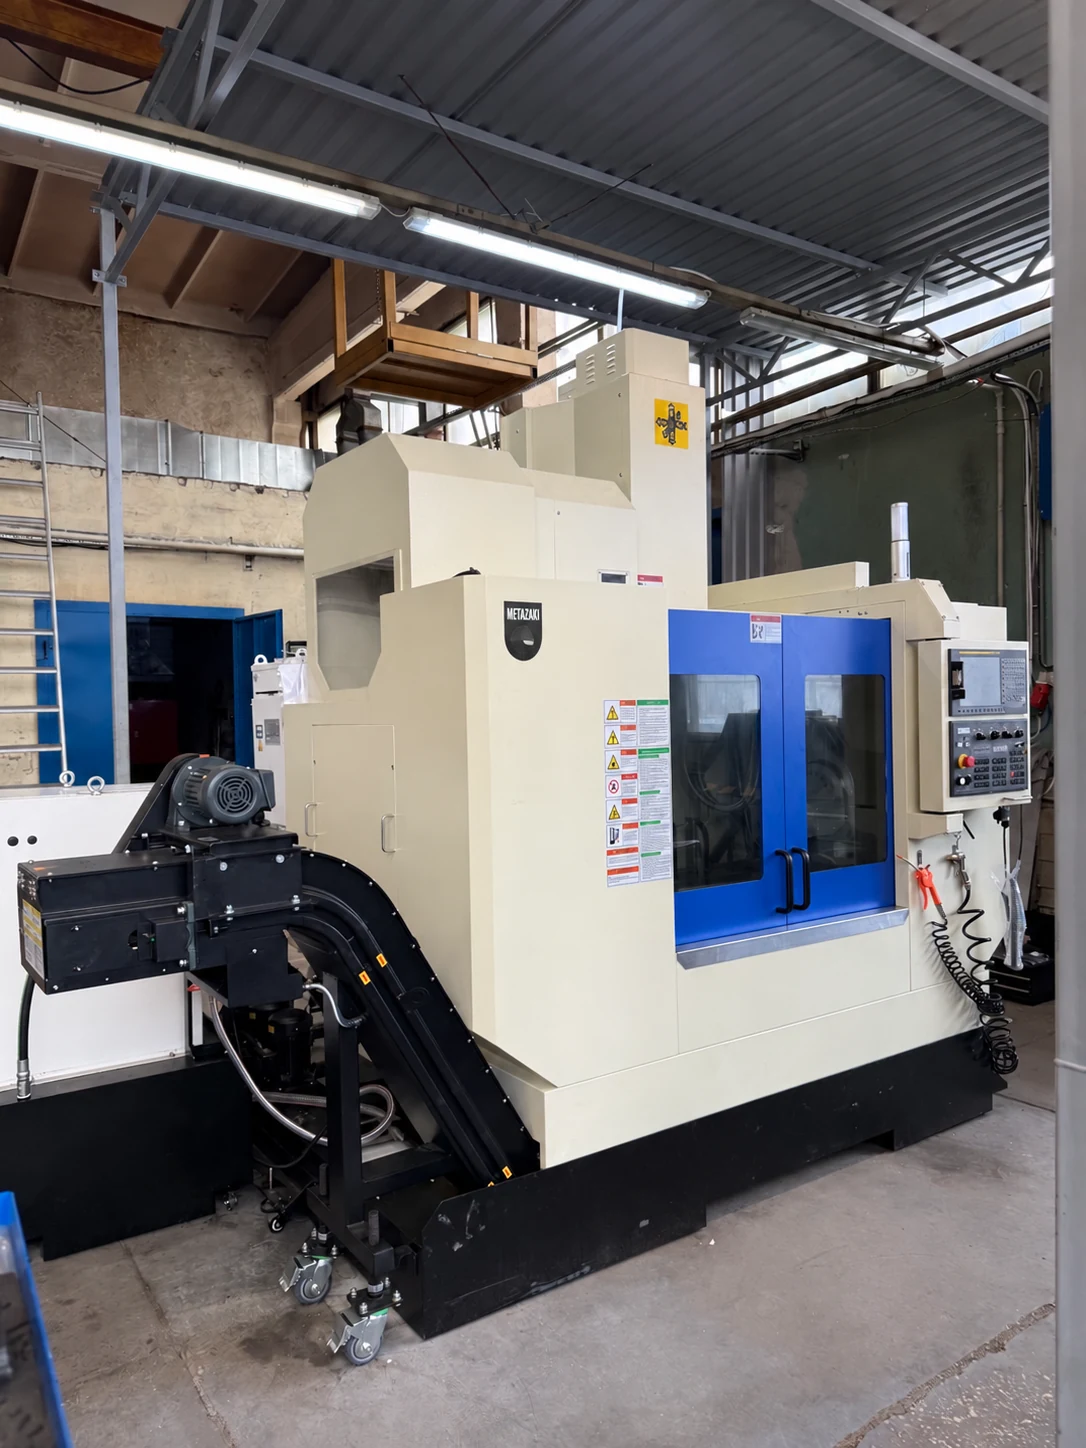
После выбора обрабатывающего центра важно проверить результат на детали: взаимное положение отверстий, поведение при повороте стола и соответствие измеренного размера заданному. В этом материале разбираем проверку конкретного исполнения METAZAKI M8 и показываем поставленный клиенту станок.
Какое исполнение использовалось
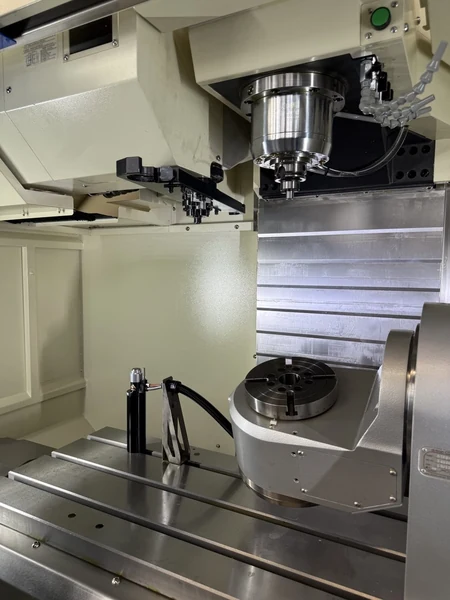
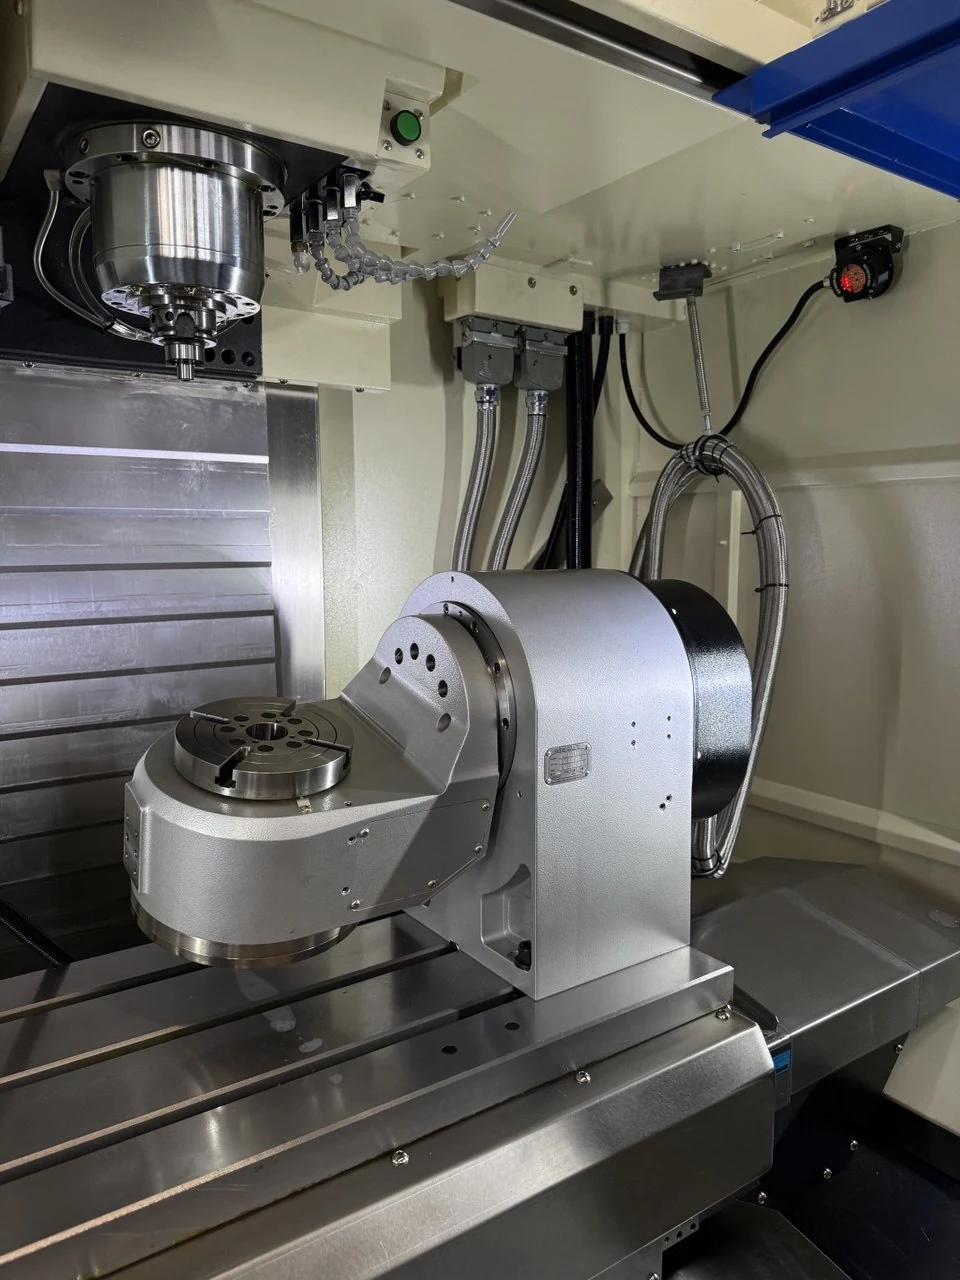
Станок оснащён системой ЧПУ FANUC 0i Plus, шпинделем с прямым приводом на 15 000 об/мин и интерфейсом HSK-A63. Поворотный стол имеет планшайбу ⌀170 мм; исполнение — 4+1. Такая компоновка позволяет менять ориентацию детали и обрабатывать доступные поверхности без её снятия с приспособления.
Эта комплектация относится к описанной проверке. В карточке METAZAKI M8 представлены базовое и опциональные исполнения. Шпиндель, поворотный стол, измерительные системы и состав оснастки согласуют под конкретный маршрут обработки.
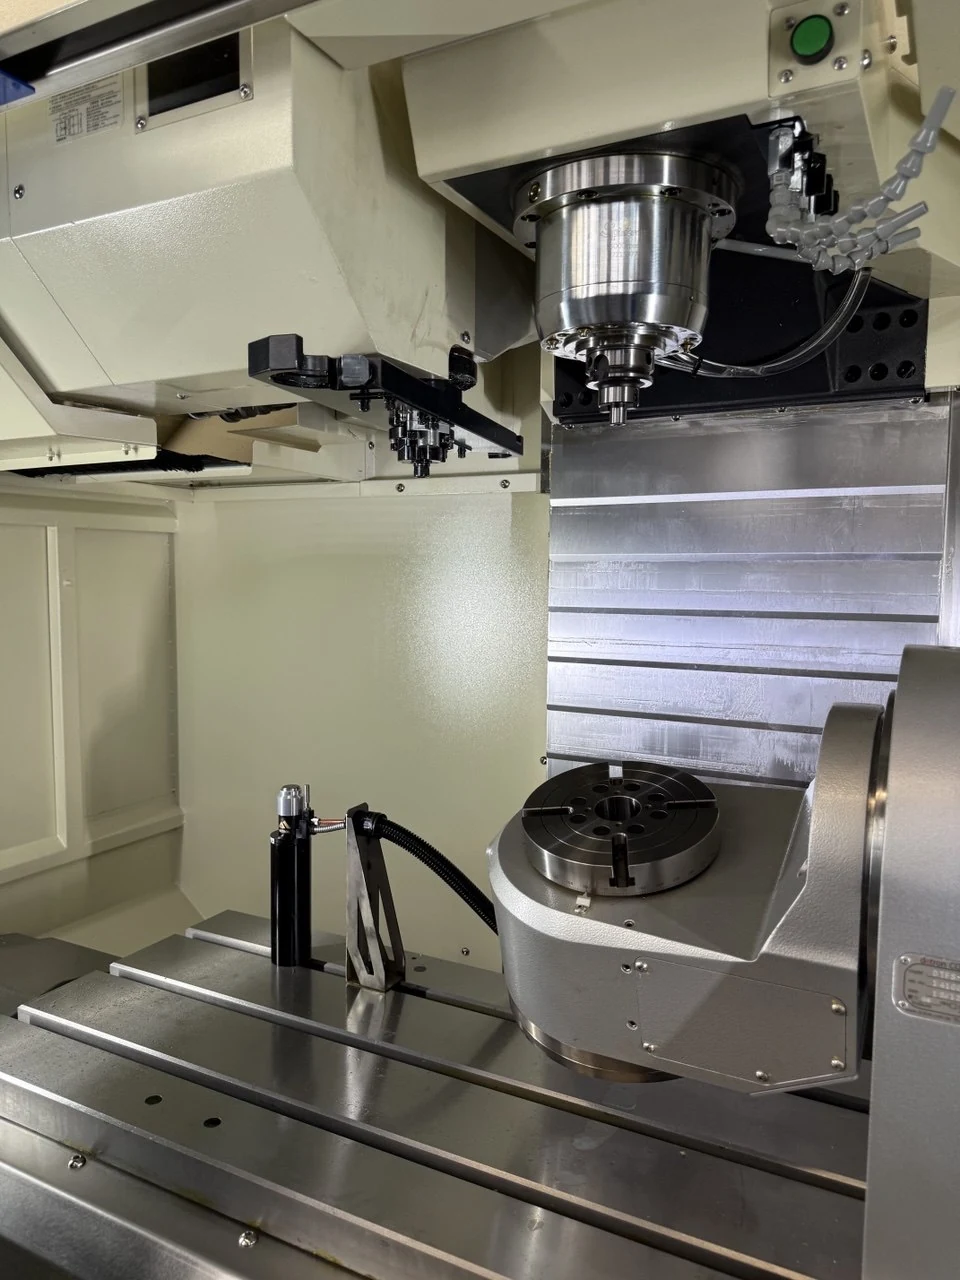
Что проверяли и в каких условиях
На двух контрольных деталях обрабатывали отверстия ⌀6 мм и измеряли межцентровые расстояния. Проверку проводили при двух ориентациях поворотного стола: 0° и 90°. Это позволяет рассмотреть взаимное положение отверстий в каждой установке и влияние изменения ориентации.
В опубликованном материале указаны условия обработки: обычное вентилируемое помещение с температурой от +12 до +19 °C. Измерения выполнялись при 20 °C на координатно-измерительной машине Mitutoyo. Эти условия существенны для интерпретации микрометровых отклонений: температура детали и средств измерения входит в измерительную цепь.
Межцентровые расстояния при положении стола 0°
Номинал для всех четырёх пар отверстий — 80 мм. Знак отклонения показывает направление разности «измеренный размер минус номинальный».
| Деталь | Отверстия | Номинал, мм | Измерено, мм | Отклонение, мм |
|---|---|---|---|---|
| 1 | 1–2 | 80 | 79,999 | −0,001 |
| 1 | 2–4 | 80 | 79,997 | −0,003 |
| 1 | 1–3 | 80 | 79,998 | −0,002 |
| 1 | 3–4 | 80 | 79,997 | −0,003 |
| 2 | 1–2 | 80 | 80,003 | +0,003 |
| 2 | 2–4 | 80 | 80,001 | +0,001 |
| 2 | 1–3 | 80 | 80,002 | +0,002 |
| 2 | 3–4 | 80 | 80,003 | +0,003 |
Межцентровые расстояния при положении стола 90°
В этой ориентации сравнивали пары с номиналами 50 и 80 мм. На первой детали наибольшее отрицательное отклонение составило −0,004 мм, на второй положительное — +0,003 мм.
| Деталь | Отверстия | Номинал, мм | Измерено, мм | Отклонение, мм |
|---|---|---|---|---|
| 1 | 1–3 | 50 | 49,996 | −0,004 |
| 1 | 2–4 | 50 | 49,996 | −0,004 |
| 1 | 3–4 | 80 | 79,999 | −0,001 |
| 1 | 1–2 | 80 | 79,999 | −0,001 |
| 2 | 1–3 | 50 | 50,001 | +0,001 |
| 2 | 2–4 | 50 | 50,000 | 0,000 |
| 2 | 3–4 | 80 | 80,002 | +0,002 |
| 2 | 1–2 | 80 | 80,003 | +0,003 |
Как использовать эти результаты при выборе станка
В приведённых измерениях отклонения межцентровых расстояний лежат в пределах от −0,004 до +0,003 мм. Это результат обработки двух определённых деталей в описанных условиях. Он характеризует всю технологическую цепь: станок, поворотный стол, закрепление, инструмент, температурное состояние и измерение.
Межцентровые расстояния на детали не заменяют отдельную проверку точности позиционирования осей. По двум деталям также нельзя установить статистическую воспроизводимость серийного процесса. Для приёмки по вашему чертежу заранее согласуют контролируемые элементы, допуски, число деталей, температурный режим и метод измерений.
Для каких задач полезен поворотный стол
При изготовлении корпусов, кронштейнов и деталей с отверстиями на нескольких гранях стол позволяет менять ориентацию заготовки внутри одного закрепления. Это сокращает число ручных переустановок и помогает сохранить единые технологические базы. Возможность обработки конкретной детали зависит от её габаритов, зоны поворота, приспособления и доступа инструмента.
Для детали с наклонными поверхностями отдельно проверяют кинематику, доступные оси и программирование переходов. Обозначение 4+1 само по себе не означает одновременную пятиосевую обработку. Требования к такой обработке необходимо согласовать при выборе исполнения и ЧПУ.
Что подготовить для проверки вашей детали
- Чертёж с базами, допусками размеров и взаимного расположения поверхностей.
- Материал, твёрдость и исходную заготовку.
- Планируемую партию, маршрут и требования к числу установок.
- Перечень контрольных размеров и доступные средства измерения.
По этим данным можно обсудить исполнение METAZAKI M8, оснастку, измерительные опции и программу приёмки. Запросить предложение на METAZAKI M8 или отправить чертёж для подбора оборудования.