
Избыточный припуск под шлифование увеличивает время и тепловую нагрузку. Слишком малый может не позволить исправить деформацию после предыдущих операций. Правильный припуск связан с материалом, состоянием заготовки и требуемой геометрией поверхности.
Распределение важнее одного общего числа
После подготовительной обработки контролируют положение поверхности и фактический остаток материала. Если деталь деформировалась, номинальный припуск по модели не описывает локальные зоны. В одном месте остаётся большой слой, а рядом чистовая поверхность уже почти достигнута.
Траекторию черновой подготовки строят так, чтобы заключительная операция получала управляемую нагрузку. Остатки в углах, уступы между проходами и различная высота участков требуют отдельного внимания. Шлифование не должно исправлять все ошибки предыдущего маршрута случайным дополнительным съёмом.
Инструмент меняет форму в процессе работы
Геометрию абразивного инструмента и её восстановление связывают с траекторией. После правки изменяются размеры инструмента; соответствующая коррекция должна попадать в процесс. Износ оценивают по результату на поверхности, а не только по времени работы.
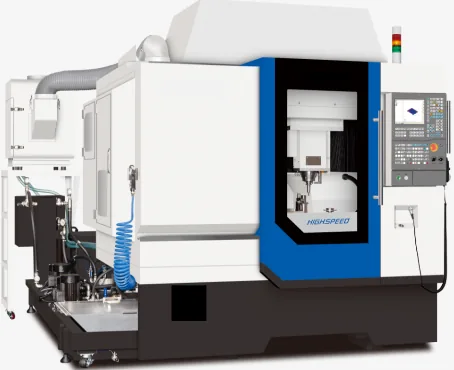
Для METAZAKI GMG600 и METAZAKI GMG800 при подборе согласуют материал, форму поверхности, вид инструмента, правку и охлаждение. Перечень осей и рабочая зона не дают достаточного основания назначить технологию без этих данных.
Что контролировать между этапами
Проверяют базы, припуск в критических сечениях и состояние детали после термических операций. Перед заключительным измерением учитывают температурную стабилизацию. Требования к шероховатости и форме фиксируют отдельно.
В карте процесса задают допустимое состояние заготовки перед шлифованием. Это позволяет отбраковать неподходящую заготовку до дорогого окончательного перехода и сохраняет воспроизводимость при смене партии. Для контрольной детали выбирают характерный трудный участок, а не только самую открытую плоскость.
Считать припуск по поверхности, а не общей цифрой на чертеже
Припуск по плоскости, по радиусу и по диаметру — разные величины. Например, уменьшение наружного диаметра на 0,04 мм соответствует радиальному съёму 0,02 мм. Если в карте не указано, к какой величине относится подача и припуск, возникает риск двукратной ошибки. В программах и документации системы управления нужно проверить используемую интерпретацию.
Последствия неравномерного остатка
| Состояние | Технологическое последствие |
|---|---|
| Местами ниже необходимого | Не удаляется предыдущий дефект или слой |
| Локально завышен | Скачок контакта и тепловой нагрузки |
| Смещение относительно базы | Разная глубина резания по контуру |
| Изменившаяся после термообработки форма | Нужна карта фактической геометрии |
Шлифовальный переход не следует использовать для компенсации любой ошибки предыдущей операции. Если остаток вызывает длительный контакт или превышает согласованный съём, меняют подготовительную обработку и маршрут.
Правка, охлаждение и контроль
Состояние круга после правки определяет контакт и способность удалять материал. Параметры правки сохраняют в карте вместе с кругом и правящим инструментом. Жидкость должна попадать в нужную область контакта; наличие расхода в системе не доказывает эффективность подачи.
Для METAZAKI GMG600 при согласовании задачи задают материал, исходный припуск, требования к форме и поверхности, круг и метод контроля. Название «трёхосевой шлифовальный центр» не заменяет подтверждение конкретного вида операции и комплекта оснастки.