
У кронштейна могут быть отверстия на трёх наклонных площадках, хотя ни одна поверхность не требует одновременного движения пяти осей. И наоборот: одна плавная поверхность иногда заставляет непрерывно менять направление инструмента. Эти задачи нельзя объединять требованием «нужен пятиосевой станок» без разбора траекторий.
Позиционная обработка решает задачу доступа
При обработке 3+2 поворотные оси устанавливают деталь под нужным углом, после чего резание выполняют линейные оси. Так можно фрезеровать наклонную площадку, сверлить отверстие по её нормали и обрабатывать боковую поверхность коротким инструментом. Для кронштейна это часто означает сохранение общей базы при последовательной обработке нескольких направлений.
Сначала проверяют, доступны ли все поверхности при фиксированных углах. Если да, непрерывная пятиосевая траектория может не понадобиться. Однако функции позиционирования, зажима осей и преобразования координат должны соответствовать выбранному процессу.
Непрерывное изменение ориентации
Одновременная обработка нужна, когда наклон инструмента меняют в ходе резания: для обхода соседней геометрии, управления зоной контакта или обработки сложной поверхности. Здесь результат зависит от кинематики, постпроцессора, настройки центра вращения и качества управляющей программы.
Для пологих поверхностей сферической фрезой наклон позволяет отвести контакт от центра инструмента, где скорость резания мала. Но сам факт наклона не гарантирует нужную шероховатость: сохраняют значение шаг, припуск, биение и состояние режущей кромки.
Наладку проверяют в движении
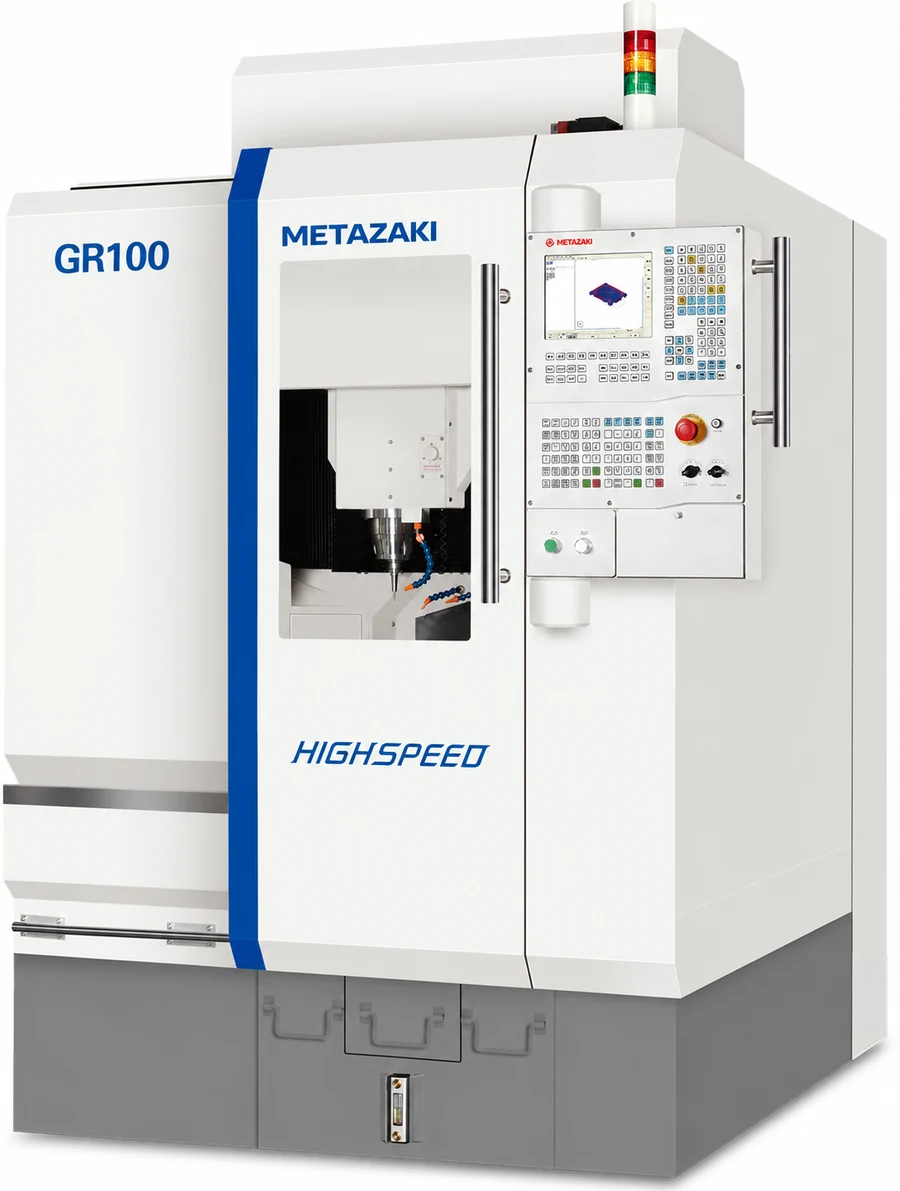
У METAZAKI GR100 и METAZAKI GR400T рабочую зону оценивают с установленной заготовкой и держателем. Нельзя определять допустимый размер детали только по линейным ходам. При повороте меняется высота крайних точек, приближаются прижимы и корпус шпинделя; удобное положение при нулевом угле может оказаться недостижимым после наклона.
В CAM-системе должны присутствовать модель станка, приспособление, державка и реальная длина инструмента. Проверка только режущей части не выявит столкновение гайки патрона с деталью.
Сравнивать по сокращённому маршруту
Сопоставляют число установок, длину инструмента, время позиционирования и контроль баз. Для плоской детали без боковых элементов METAZAKI V8 может обеспечить более простой маршрут. Для кронштейна с несколькими направлениями обработки пятиосевая компоновка становится полезной, когда она действительно убирает переустановки или делает доступным короткий инструмент.
Что меняется при переходе от 3+2 к непрерывной обработке
| Режим | Движения при резании | Основная проверка |
|---|---|---|
| Три оси | Линейные X/Y/Z | Доступ вдоль оси инструмента |
| 3+2 | Поворот до перехода, затем линейная обработка | Индексация и закрепление поворотных осей |
| Пять осей одновременно | Линейные и поворотные оси участвуют в траектории | Кинематическая модель, постпроцессор и динамика |
Программная функция управления точкой инструмента не исправляет неверно заданные центры вращения. Перед запуском проверяют геометрию поворотного узла, длину инструмента и параметры кинематики. Постпроцессор должен соответствовать конкретной схеме станка и версии системы управления; наличие пяти координат в CAM ещё не доказывает корректность управляющей программы.
Почему маленькая угловая ошибка заметна на детали
Для малого угла линейное отклонение примерно равно r × θ, где θ задан в радианах, а r — расстояние от центра поворота. При условных r = 200 мм и θ = 0,01° получается около 0,035 мм. Это геометрическая иллюстрация чувствительности наладки, а не точность какой-либо модели METAZAKI. Чем дальше рабочая зона от центра вращения, тем внимательнее нужно оценивать угловую составляющую.
Проверять следует полный поворотный объём: деталь, зажимы, стол, шпиндельную голову и держатель. Ход оси, достаточный для вертикального подхода, может оказаться недостаточным при наклоне. Дополнительно учитывают кабели, сопла и ограничения поворотной оси.
Практическая последовательность отработки
- Проверить наладку и коллизии в модели, включая держатель и реальную оснастку.
- Сверить постпроцессор и параметры кинематики с установленным исполнением.
- Выполнить безопасную проверку программы по регламенту эксплуатации станка.
- Измерить поверхности и отверстия, связанные через разные ориентации.
- Сохранить положение базы, длины сборок и ревизию программы.
Для ряда корпусных деталей 3+2 даёт необходимый доступ при более простой траектории. Непрерывные пять осей выбирают, когда ориентация инструмента должна меняться во время резания, а не как обязательный признак более качественной обработки.