
Медь отличается от графита характером образования стружки и заусенца. Тонкие элементы могут деформироваться, стружка — повторно попадать под кромку, а ручное удаление заусенца способно изменить рабочую геометрию. Электрод проектируют и обрабатывают вместе с держателем и требованиями последующей электроэрозии.
База определяет передачу на следующую операцию
Рабочую поверхность связывают с базами держателя. Ориентация и высота должны воспроизводиться после перестановки. Если электрод приходится снимать для доступа к обратной стороне, вторую установку предусматривают заранее и контролируют её размерную связь.
Черновой и чистовой электроды маркируют по назначению. Геометрическую коррекцию задают для согласованного электроэрозионного процесса. Уменьшение размеров «на глаз» не является способом назначить необходимый рабочий зазор.
Удержать тонкую кромку
Режущая геометрия и состояние кромки должны соответствовать меди. При износе растут усилие и склонность к образованию заусенца. Вылет инструмента сокращают, а порядок переходов выбирают так, чтобы тонкие участки не оставались без поддержки слишком рано.
Выход инструмента в свободный край рассматривают отдельно. Если заусенец возникает именно там, корректируют маршрут и условия выхода, а не закладывают бесконтрольную ручную зачистку в конце. Способ финишной обработки должен сохранять размеры электрода.
Стружка и равномерность припуска
Из глубокого участка стружка должна выходить без повторного резания. Подачу и охлаждение согласуют с инструментом и условиями операции. После черновой обработки проверяют остатки в углах, чтобы тонкая чистовая фреза не встретила локально увеличенный припуск.
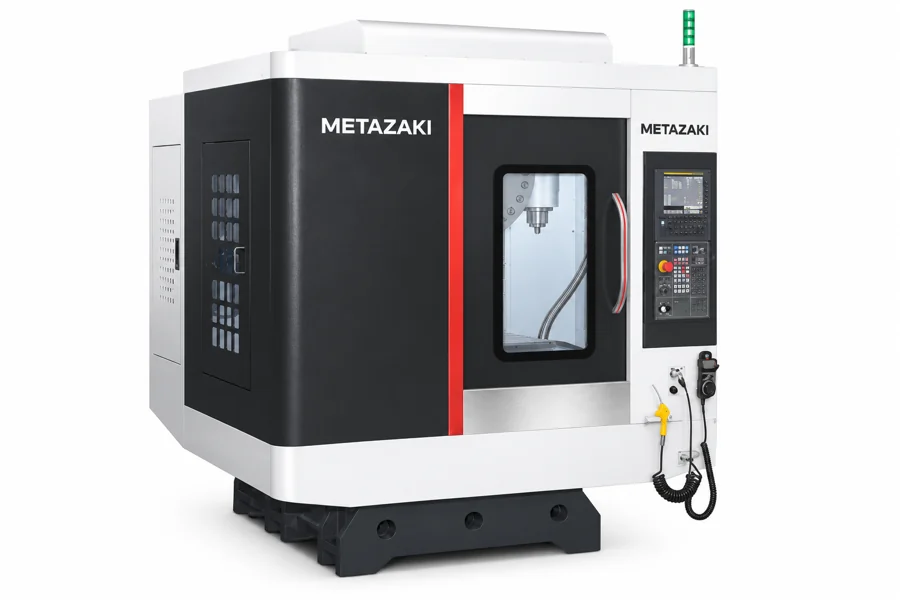
Для этой номенклатуры рассматривают METAZAKI JF-TG600; для гравировально-фрезерных задач и небольших формообразующих элементов — METAZAKI JF-DX650. При подборе важны не только обороты шпинделя, но и биение сборки, минимальная геометрия и способ контроля.
Проверять рабочую поверхность и координаты
Перед передачей электрода контролируют критические размеры, остаточный заусенец, высоту и положение относительно держателя. Результаты связывают с идентификатором электрода. Контроль одной наружной плоскости не подтверждает ни мелкий внутренний радиус, ни координаты рабочей части.
В запрос на оборудование включают материал электрода, минимальные элементы, габариты держателя и требования к электроэрозионному маршруту. Это помогает выбрать станок вместе с подходящей инструментальной и измерительной наладкой.
Не смешивать расчёт электрода и стратегию фрезерования
Форма электрода получается из геометрии детали с технологическими изменениями для электроэрозии. Нужны согласованные уменьшение, функциональные базы и назначение электрода. CAM-стратегия определяет, как изготовить эту форму, но не должна неявно менять величину уменьшения или рабочую ориентацию.
Откуда появляется заусенец
Вязкий материал способен вытягиваться на свободном выходе кромки. Состояние режущего инструмента, действительная толщина стружки и поддержка края могут быть важнее номинальной максимальной скорости шпинделя. При мелкой геометрии дополнительно проверяют биение: неравномерная работа зубьев ускоряет повреждение поверхности и кромки.
| Признак | Проверка |
|---|---|
| Заусенец на ребре | Направление выхода, поддержка и острота кромки |
| Замятый тонкий элемент | Порядок обработки и усилие зачистки |
| Ступень между поверхностями | Смена инструмента, база и остаточный припуск |
| Несовпадение с держателем | Идентификация, ориентация и измеренная высота |
Завершение операции
После очистки контролируют рабочую поверхность, критические размеры и связь с держателем. Механическая зачистка должна быть описана так, чтобы не менять тонкие элементы и функциональные радиусы. Для повторяющихся электродов сохраняют не только программу, но и последовательность переходов, состав инструмента и точку его замены.
При сравнении METAZAKI JF-TG600 и JF-DX650 рассматривают конкретную инструментальную сборку, систему базирования и требуемый контроль. Различие названий серий не заменяет проверки задач и исполнения по карточке и коммерческому предложению.