
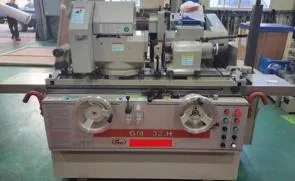
Диаметр — только один из параметров цилиндрической поверхности. Вал может пройти контроль микрометром в двух направлениях и иметь отклонения формы между измеренными точками. Если узел чувствителен к круглости и распределению контакта, программу контроля выбирают по функциональным требованиям.
Разделить размер и форму
Измерения в нескольких сечениях показывают изменение диаметра по длине. Поворот измерения помогает заметить овальность. Но такой набор не заменяет полноценную оценку круглости, особенно при сложном профиле отклонений.
Допуск цилиндричности и взаимное положение шеек также требуют своих методов. Способ установки при контроле должен соответствовать принятой системе баз. Иначе измерение может включить ошибку установки вместо собственно геометрии поверхности.
Искать причину по характеру отклонения
Конусность связывают с настройкой, тепловым состоянием и прогибом. Периодические следы рассматривают вместе с вращением детали, состоянием круга и опорами. Систематическое отклонение после правки требует проверки геометрии инструмента и корректировок.
При работе на METAZAKI GM-32x500 в карту наладки включают центры, зажим и последовательность обработки. Для тонкой шейки усилие резания и поддержка вала могут определять результат сильнее номинальной точности перемещения оси.
Контроль после стабилизации
Тёплая деталь и измеритель, недавно перенесённый из другого помещения, осложняют оценку малого допуска. Условия измерения и выдержку фиксируют в документации процесса. Повторное измерение после охлаждения помогает отличить тепловой эффект от устойчивого отклонения геометрии.
В приёмке согласуют критические сечения и средства измерения. Если чертёж требует круглость, результат «диаметр в допуске» не закрывает это требование. Такая детализация особенно важна при сравнении вариантов оборудования и оснастки под ответственную посадку.
Почему микрометр может не увидеть ошибку формы
Двухточечное измерение показывает размер между двумя противоположными контактами. Некоторые профили с нечётным числом выступов при этом могут давать близкие результаты в разных направлениях. Измерение диаметра и измерение круглости отвечают на разные вопросы, поэтому подменять одно другим нельзя.
Для функциональной посадки важны также конусность, бочкообразность, седлообразность и связь с другими поверхностями. Серию диаметров измеряют в нескольких осевых сечениях; форму и положение оценивают предусмотренным для них методом.
Порядок диагностики вала
- Проверить чистоту, состояние центров и установку детали.
- Записать диаметры по сечениям с одинаковыми условиями измерения.
- Сопоставить радиальное биение с базами, указанными на чертеже.
- При требовании круглости измерить профиль на соответствующем приборе.
- Проверить результат после согласованной выдержки по температуре.
Признак и возможная причина
| Наблюдение | Что проверить |
|---|---|
| Размер меняется вдоль шейки | Установку, профиль круга и условия прохода |
| Биение меняется после переустановки | Базы и центровые отверстия |
| Одинаковый диаметр, но нестабильная посадка | Форму и поверхность |
| Размер уходит после измерения тёплой детали | Температурное состояние |
METAZAKI GM32-500 рассматривают вместе с программой контроля конкретного вала. Максимальные габариты станка не являются обещанием требуемой круглости без согласованной наладки, круга и методики приёмки.