
У длинного профиля сложность часто связана с установкой, а не с объёмом снимаемого металла. Тонкие стенки деформируются под прижимами, часть заготовки провисает, а температура влияет на расстояния между удалёнными отверстиями. Маршрут строят вокруг опор и воспроизводимой системы баз.
Поддержать профиль и не изменить его форму
Опоры располагают так, чтобы заготовка сохраняла положение в зонах обработки. Прижимы направляют усилие к опорам, избегая смятия свободных стенок. Для повторяемой установки определяют базовый торец, продольную базу и порядок закрепления.
Профиль с разбросом исходной прямолинейности нельзя считать точной базой по всей длине. До наладки определяют допустимое состояние заготовки и необходимость подготовительных операций. Усиленное прижатие к столу может скрыть деформацию только до разжима.
Связать отверстия одной координатной системой
При обработке разнесённых отверстий важны база отсчёта и температурное состояние. Для оценки масштаба: на длине 2000 мм изменение температуры алюминия на 5 °C соответствует расширению около 0,23 мм при принятом коэффициенте 23 мкм/(м·°C). Значение зависит от сплава и условий, но показывает, почему длинный размер нельзя контролировать без учёта температуры.
Глубину сверления и резьбы согласуют с толщиной стенки и профилем сечения. Выход сверла не должен попадать в опору или прижим. Стружку удаляют из внутренних полостей, если она может мешать следующему переходу или последующей сборке.
Центр для длинномерных деталей
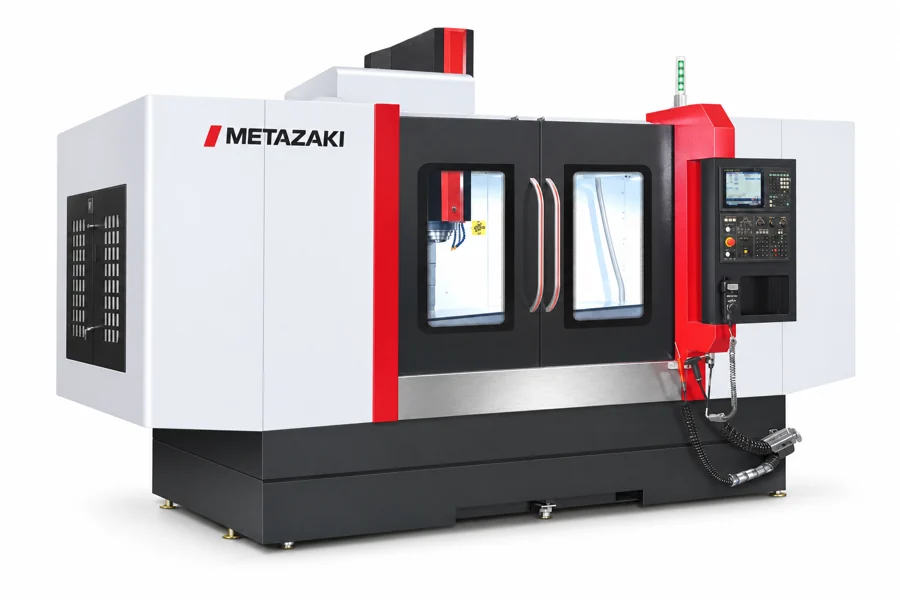
В этой задаче рассматривают METAZAKI JF-V1600 и METAZAKI JF-V2500. У JF-V2500 перемещения X/Y/Z составляют 2500/700/710 мм. Габарит заготовки проверяют вместе с торцевыми заходами и приспособлением; длина хода не является готовой схемой установки.
Если профиль обрабатывают с нескольких сторон, оценивают переустановки, специализированную оснастку и требуемую связь размеров. На малой партии простой маршрут может быть удобнее сложного приспособления, а в серии постоянная оснастка способна сократить переналадку.
Проверять после разжима
Контроль первой детали включает расположение отверстий, резьбы и форму профиля в свободном состоянии. Для повторной партии сохраняют схему опор, порядок затяжки и базовые смещения. Только так удачный первый результат превращается в воспроизводимый процесс.
Длина профиля не описывает его жёсткость
Одинаковый внешний габарит может соответствовать сплошному бруску, открытой тонкостенной форме или замкнутой полости. Опоры располагают с учётом сечения и зоны резания, чтобы прижим не складывал стенку. При обработке ряда отверстий проверяют, не сместилась ли заготовка после нескольких рабочих переходов.
Температура и координаты отверстий
При условно принятом коэффициенте расширения 23 × 10⁻⁶ 1/°C профиль длиной 3000 мм при изменении температуры на 10 °C меняет длину примерно на 0,69 мм. Это иллюстрация для заданного коэффициента, а не значение для любого алюминиевого сплава. Контроль длинной координатной цепи без учёта температурного состояния может показать отличия даже при стабильном позиционировании.
Если маршрут содержит повторные установки, заранее выбирают технологические базы и направление размерной цепи. Нельзя независимо привязать каждый участок к случайному торцу и ожидать сохранения общей координатной системы.
Подготовка производства профиля
| Данные | Зачем |
|---|---|
| Полное сечение и материал | Опоры, доступ и склонность к деформации |
| Длина и допуски по координатам | Рабочая зона и измерительная схема |
| Отверстия, резьбы и карманы | Инструменты и последовательность переходов |
| Партия и смена типоразмеров | Способ переналадки и загрузки |
Для METAZAKI JF-V1600 или JF-V2500 сопоставляют рабочую зону с реальными координатами обработки. Заготовка, выступающая за стол, требует обоснованной поддержки и проверки допускаемой наладки; выступ сам по себе не увеличивает доступный ход оси.