
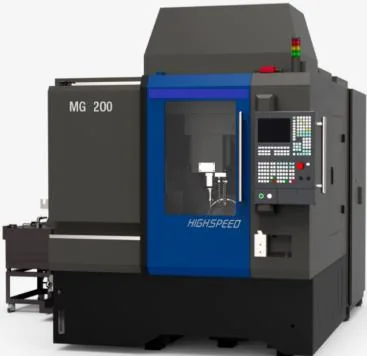
При обработке графита тонкое ребро может разрушиться в момент выхода фрезы, хотя нагрузка на шпиндель невелика. Причина связана с хрупким материалом, направлением усилия и потерей опоры у края. Увеличение оборотов не устраняет неудачную последовательность переходов и не возвращает жёсткость уже сформированной тонкой перемычке.
Сначала сохраняют материал, который поддерживает ребро
Черновые переходы выполняют так, чтобы тонкие элементы не оставались свободными раньше времени. При необходимости соседние зоны снимают поэтапно, сохраняя перемычки до заключительных проходов. Вылет электрода над держателем выбирают минимальным, достаточным для доступа.
Траекторию рассматривают по направлению выхода кромки из материала. Выход в свободный тонкий край требует другого решения, чем проход в массиве. Особенно внимательно проверяют углы, где меняется контакт и локально растёт нагрузка.
Инструмент работает в абразивном материале
Марка графита, размер его зерна и требуемый минимальный радиус определяют выбор инструмента. Износ кромки увеличивает усилие и ухудшает воспроизведение мелких элементов. Контроль инструмента связывают с длиной обработанного пути и результатом на критических участках, а не только с общим временем работы шпинделя.
Пыль удаляют из зоны резания и из рабочей камеры системой, рассчитанной на графит. При выборе METAZAKI GM600 или METAZAKI GM800 аспирацию и защиту узлов включают в состав поставки. Наличие закрытого ограждения само по себе не решает задачу пылеудаления.
База электрода должна пережить смену оборудования
Положение формообразующей поверхности связывают с базами держателя. После фрезерования электрод предстоит установить на электроэрозионном станке; потеря этой связи создаёт дополнительную погрешность, которую нельзя оценить только измерением наружного контура.
Припуск электрода задают с учётом выбранного электроэрозионного процесса. Отдельно описывают черновой и чистовой электроды, направления поднутрений и контрольные поверхности. Самостоятельно переносить коррекцию одного электрода на другой опасно для результата обработки формы.
Когда полезен наклон
Для сложного электрода METAZAKI SM200 рассматривают, если поворот позволяет сократить вылет или обработать дополнительные стороны без снятия с держателя. Сначала проверяют полный объём вращения и положение аспирационных элементов. Если все поверхности доступны сверху коротким инструментом, трёхосевой маршрут часто остаётся проще.
Удержать тонкое ребро: стратегия, инструмент и материал
Вылом края нужно отличать от регулярных следов вибрации и следов повторного прохождения частиц. Для тонкого ребра важны марка графита, структура заготовки и направление выхода инструмента. Геометрию электрода проверяют с учётом припуска под электроэрозию: переносить готовую поверхность детали в CAM без согласованного уменьшения электрода нельзя.
| Дефект | Что проверить |
|---|---|
| Скол на выходе | Поддержку края, направление обхода и припуск |
| Неодинаковый след по стенке | Биение, вылет и износ режущих кромок |
| Риски после чистового прохода | Оставшиеся частицы, повторное резание и очистку |
| Размер меняется между электродами | Износ инструмента, привязку держателя и контроль заготовки |
Пылеудаление — часть технологической системы
Графитовая пыль абразивна и электропроводна. Для сухой обработки нужны предусмотренные изготовителем защита направляющих и электрики, улавливание у источника и фильтрующая система для соответствующей пыли. Обычный универсальный станок без такого исполнения нельзя считать подготовленным к графиту только по наличию высоких оборотов.
Очистку выполняют по инструкции оборудования; бесконтрольное раздувание пыли сжатым воздухом переносит загрязнение в узлы и рабочую зону. Влажная и сухая технологии требуют разных систем сбора, фильтрации и обслуживания. Возможность применения жидкости не следует выводить из общего названия серии.
Контроль электрода до передачи на электроэрозию
Проверяют базовый держатель, критические высоты, тонкие элементы, состояние поверхности и соответствие ревизии модели. На электроде и в карте указывают номер, назначение перехода и систему координат. Для комплекта черновых и чистовых электродов фиксируют, какая компенсация и какой инструмент использованы в каждом случае.
Сравнение центров METAZAKI для графита включает пылезащищённое исполнение, габарит держателя, систему привязки и способ контроля. Без этих пунктов выбор по одной частоте вращения шпинделя не описывает производственный процесс.