
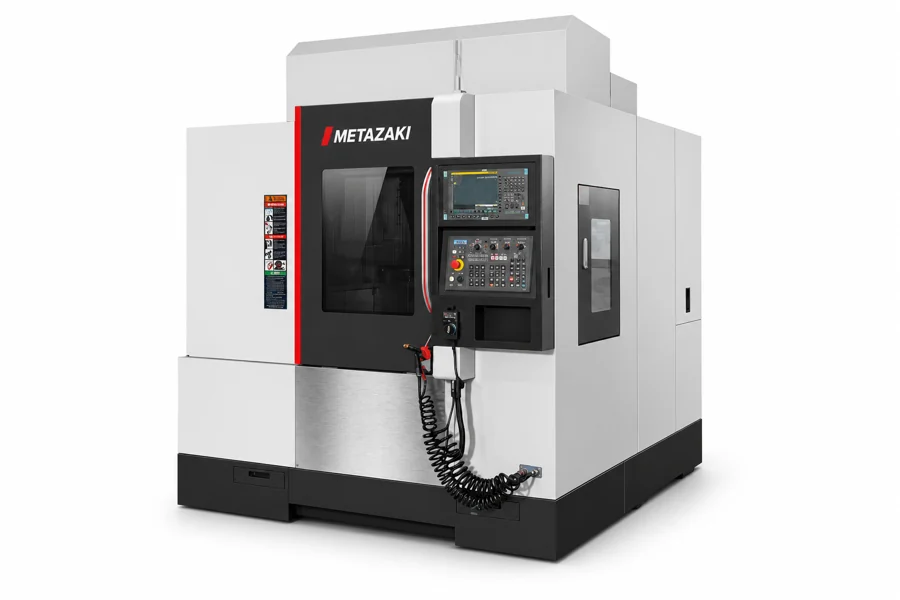
Крупная плита или корпус могут помещаться на столе, но оказаться недоступными для части инструментов. Пространство между стойками, расстояние от торца шпинделя до стола и перемещения осей описывают разные ограничения. Портальный центр выбирают по модели наладки с наиболее длинной сборкой и наиболее высокой установкой.
Ширина портала и ход Y не заменяют друг друга
Через портал должна проходить заготовка с приспособлением. Ход Y определяет перемещение инструмента относительно неё, но не увеличивает физический просвет между стойками. Для наружного контура дополнительно нужны заходы и выходы фрезы. Припуск заготовки также включают в габарит.
Для длинного основания проверяют крайние отверстия и положение инструмента у торцов. Соседние прижимы и выступающие опоры могут ограничить траекторию раньше, чем закончится линейный ход. Если нужны боковые поверхности, предусматривают переустановку либо согласованное дополнительное оснащение.
Масса, опоры и черновой съём
В нагрузку входят заготовка, плита, приспособление и прижимы. Проверяют распределение массы и точки опоры. Тонкую крупную плиту можно деформировать зажимом; большая допустимая масса на столе не делает такую установку жёсткой.
Черновой съём связывают с моментом шпинделя на рабочих оборотах, интерфейсом инструмента и вылетом. Для обработки стали крупной фрезой полезнее сопоставить рабочую точку нагрузки, чем сравнивать только максимальные обороты разных центров.
Разные задачи внутри портальной линейки
METAZAKI JF-G600 рассматривают для небольших форм и оснастки с рабочей зоной 650/500/350 мм. Для длинной крупной детали METAZAKI JF-LM5027 имеет перемещения 5000/2700/1000 мм и ширину портала 2700 мм. Эти размеры служат разным проверкам: доступу по осям и прохождению наладки.
Сравнение начинают с семейства деталей, а затем выбирают габарит и оснащение. Нельзя переносить удачный режим малой формы на крупную плиту без оценки инструмента, припуска и установки.
Контроль крупного изделия
До заказа согласуют, как измерять базовые плоскости, длинные размеры и взаимное положение отверстий. Температуру детали и помещения учитывают в методике. Для крупного изделия контроль на самом станке полезен в процессе, но окончательную приёмку критических элементов определяют отдельным согласованным методом.
В запрос на центр включают чертёж заготовки с припусками, схему установки, наиболее тяжёлый переход и ограничения цеха. Тогда предложение описывает работоспособную наладку, а не только станок с достаточной длиной стола.
Как проверять габарит наладки
| Размер | Что добавить к размеру детали |
|---|---|
| Длина рабочего участка | Подвод, выход и необходимое перемещение центра инструмента |
| Ширина прохода | Приспособление, прижимы и доступ держателя |
| Высота под шпинделем | Опоры, заготовка и полная инструментальная сборка |
| Объём по Z | Верхняя точка наладки и самая глубокая обработка |
Ограничение может возникнуть в начале операции, когда заготовка ещё имеет полный припуск и часть баз не обработана. Оценка только готовой детали даёт слишком оптимистичный габарит. Для боковых отверстий дополнительно проверяют угловую головку или возможность переустановки, если такая операция предусмотрена.
Нагрузка на стол и схема опор
Паспортная грузоподъёмность не является разрешением произвольно разместить ту же массу на малой площади. В предложении согласуют расположение опор и центр тяжести всей наладки. При обработке длинного основания важны также деформация заготовки от собственного веса и изменения опор между установкой и измерением.
Приёмка крупногабаритной детали
Измерительные средства и доступ к ним планируют заранее. Большой размер затрудняет перенос детали и температурную выдержку; удобная для измерения ориентация может отличаться от рабочей. Поэтому в программе приёмки указывают базирование, температуру, последовательность сечений и метод подтверждения взаимного положения поверхностей.
Для серии порталов METAZAKI JF-LM особенно важно различать скоростное и тяжёлое исполнение с похожими индексами. В запросе приводят полное обозначение карточки, оснащение и чертёж наладки. Допустимые нагрузка и режим привода должны относиться именно к выбранному исполнению.