
Небольшая деталь не обязательно проста для пятиосевой обработки. Высокие губки могут закрывать боковую грань, а низкая установка — приблизить держатель к столу. Слишком высокий переходник улучшает доступ, но уменьшает жёсткость. Оснастку выбирают вместе с траекторией, а не после покупки станка.
Оставить доступ к нужным поверхностям
У детали выделяют зону закрепления и поверхности, которые должны быть доступны в первой установке. Положение губок выбирают так, чтобы инструментальная сборка проходила при всех запланированных наклонах. Проверяют не только режущую часть, но и гайку, корпус держателя и шпиндельную голову.
Если деталь приходится поднимать, переходник включают в оценку жёсткости и общего объёма вращения. Массу оснастки и смещение центра тяжести учитывают в ограничениях установки. Небольшая заготовка на массивном высоком приспособлении не становится автоматически лёгкой задачей для поворотных осей.
Координаты и геометрия поворота
Настройка кинематических параметров должна соответствовать фактической схеме станка. Ошибка в положении центра вращения проявляется после наклона, хотя при нулевом положении размеры могут быть правильными. Проверку проводят на элементах, обработанных при разных ориентациях.
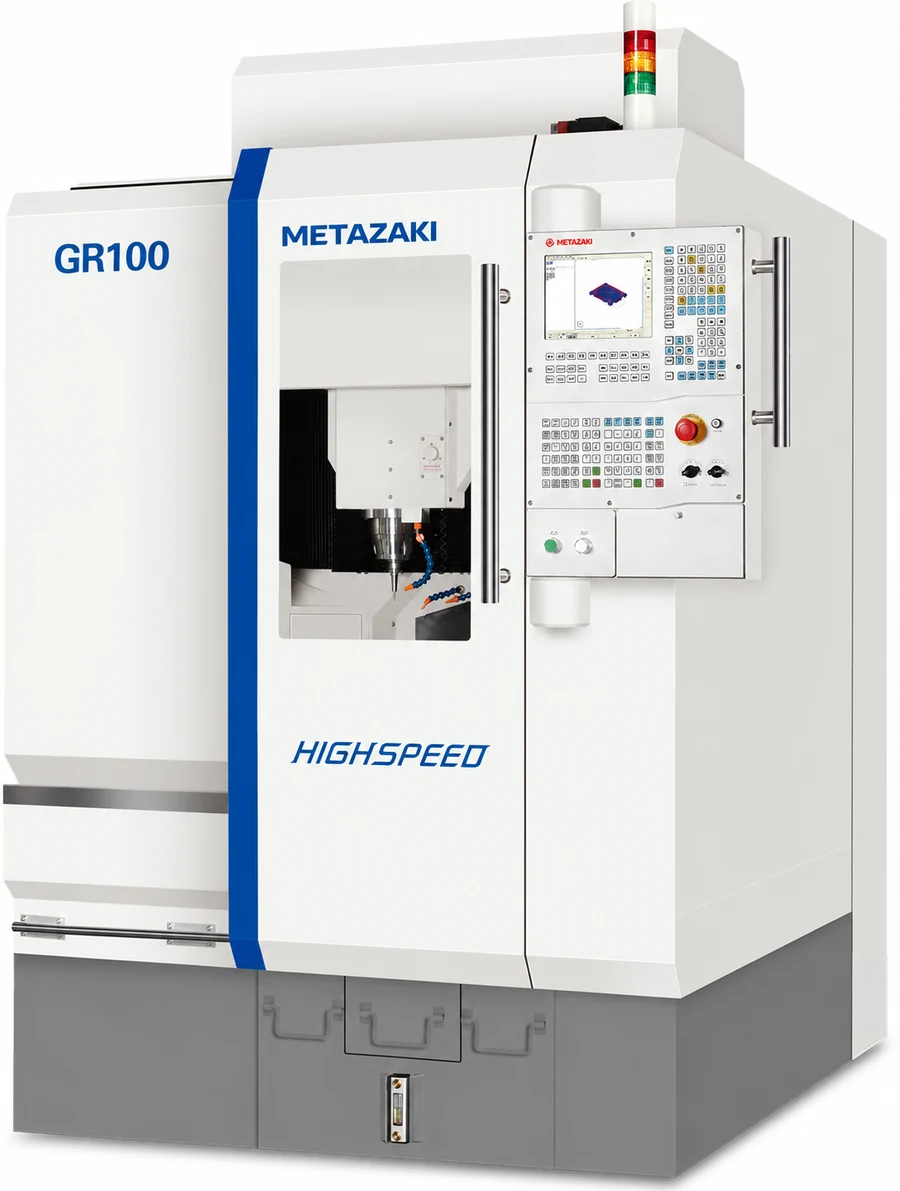
Для METAZAKI GR100 линейные перемещения 400/200/200 мм используют как исходный геометрический ориентир. Достижимость реальной детали оценивают по полному движению установки с держателем. Крайнюю точку при наклоне нельзя определить простым сравнением ширины заготовки с ходом X.
Вторую установку тоже проектируют заранее
После первой операции остаются поверхности закрепления. Для них предусматривают повторное базирование, позволяющее сохранить нужную связь размеров. Иначе преимущество обработки нескольких сторон в первом установе теряется на заключительной операции.
При наладке проверяют безопасные отходы, смену инструмента и измерение детали. Успешное моделирование одного чистового прохода ещё не означает, что вся программа, включая вспомогательные перемещения, свободна от столкновений.
Малый размер детали не означает простую наладку
Главное ограничение часто создаёт не ход станка, а держатель заготовки. Низкий зажим может перекрывать боковую поверхность; высокий улучшает доступ, но увеличивает плечо сил. Определяют, какой припуск и какая технологическая база останутся под захват, а также как деталь будет отделена и окончательно обработана.
| Проверка | Результат |
|---|---|
| Доступ на всех ориентациях | Модель детали, зажима и держателя в CAM |
| Жёсткость закрепления | Короткая силовая цепь без закрытия поверхностей |
| Повторяемость привязки | Известная процедура установки и контроля |
| Контроль после отделения | Проверка окончательной формы в свободном состоянии |
Инструмент и малая геометрия
У малой фрезы абсолютное биение, незаметное для крупного инструмента, может составить значимую часть подачи на зуб. В результате зубья нагружены неодинаково. Проверяют биение сборки в рабочей зоне и состояние кромок; повышение оборотов не устраняет геометрическую причину.
Для тонких элементов важно сохранить поддержку на промежуточных стадиях. Чистовой контур, выполненный слишком рано, может деформироваться или повредиться на последующих переходах. Порядок обработки определяется не только минимальным числом смен инструмента.
Выбор исполнения GR100
Для METAZAKI GR100 согласуют доступные положения, ограничения поворотных узлов, реальный держатель заготовки и состав измерения. Утверждают программу на конкретной кинематике и комплектации. Размеры приспособления и положение базы должны входить в комплект производственной документации наряду с управляющей программой.